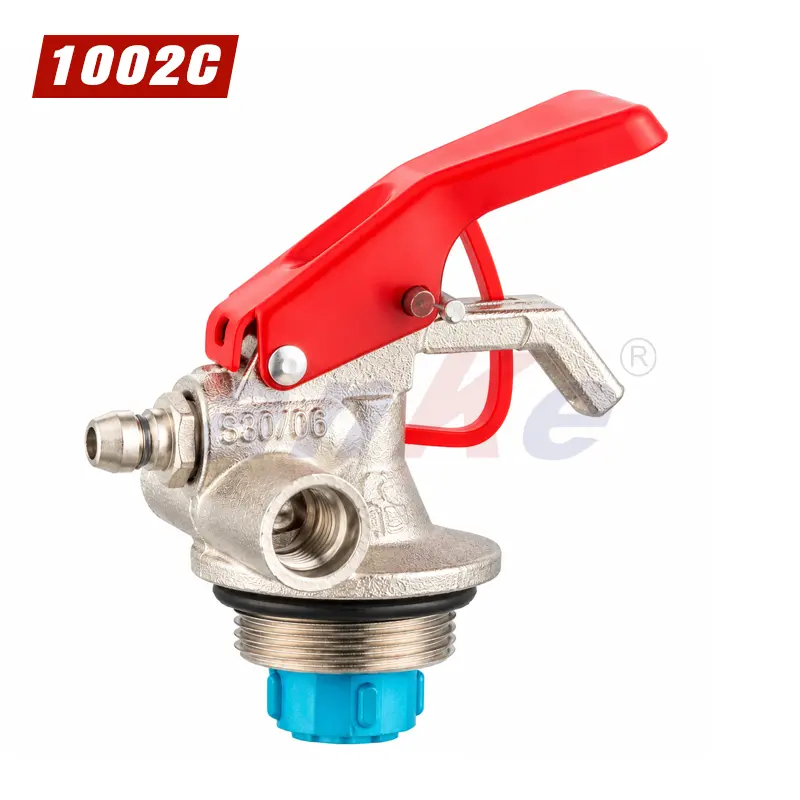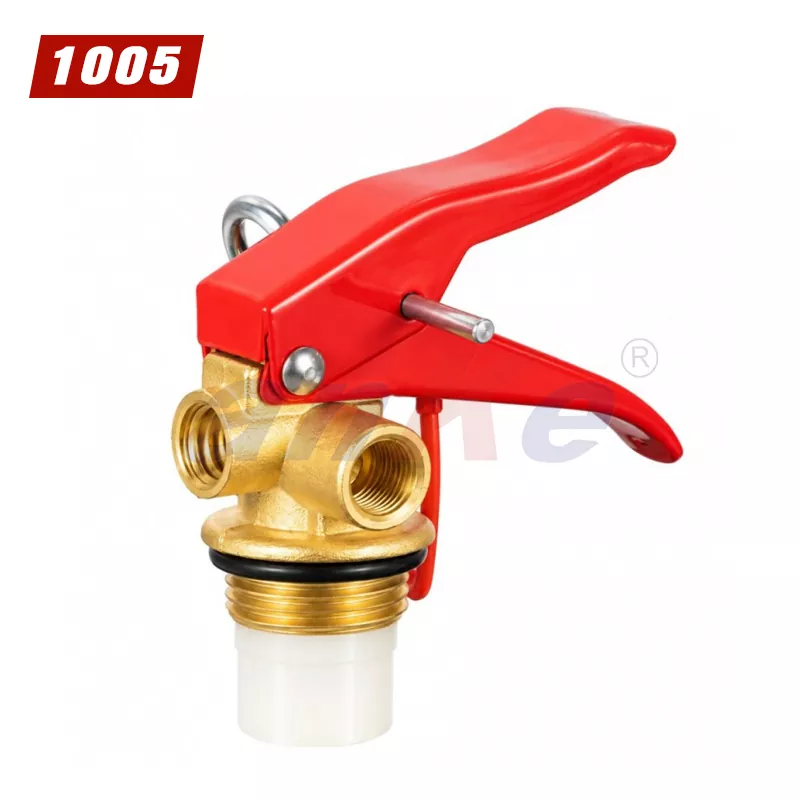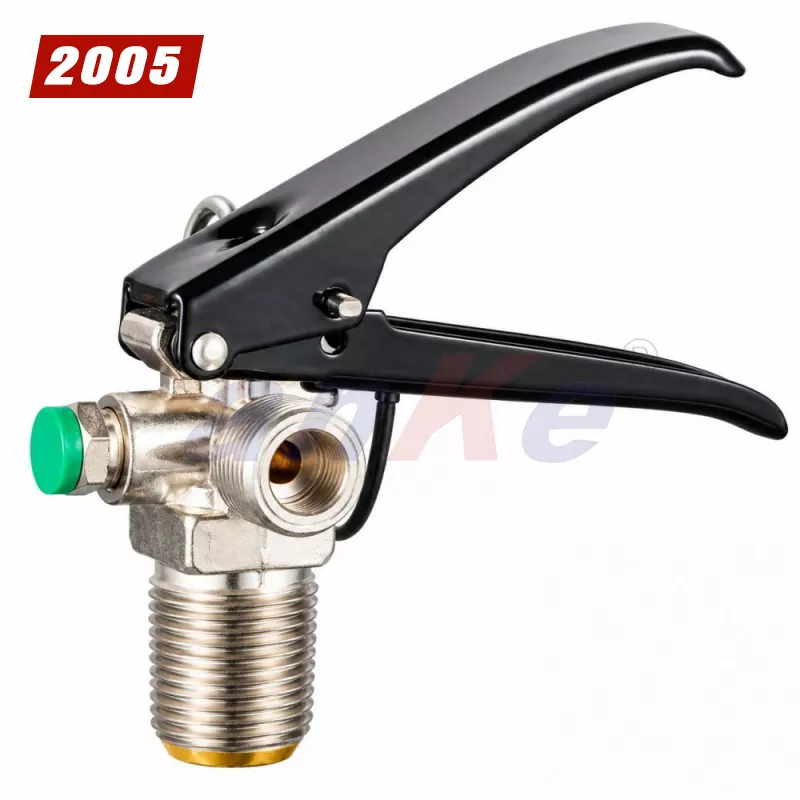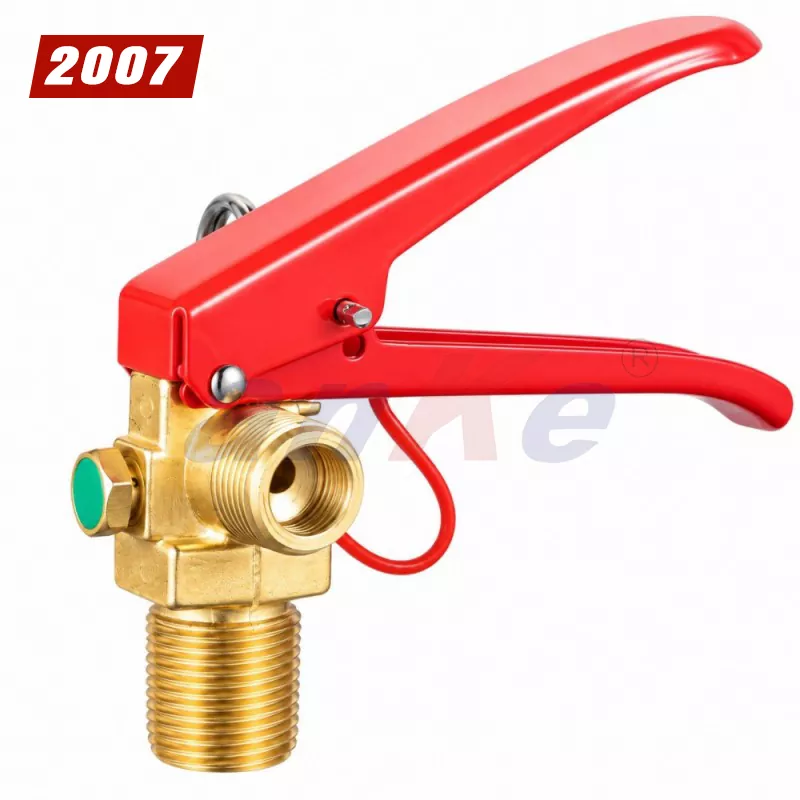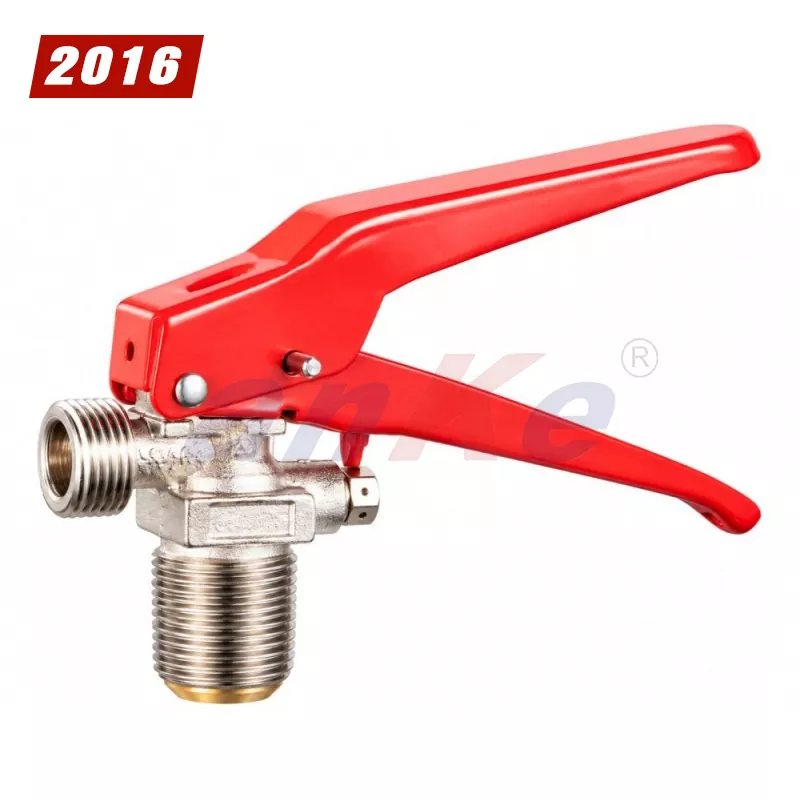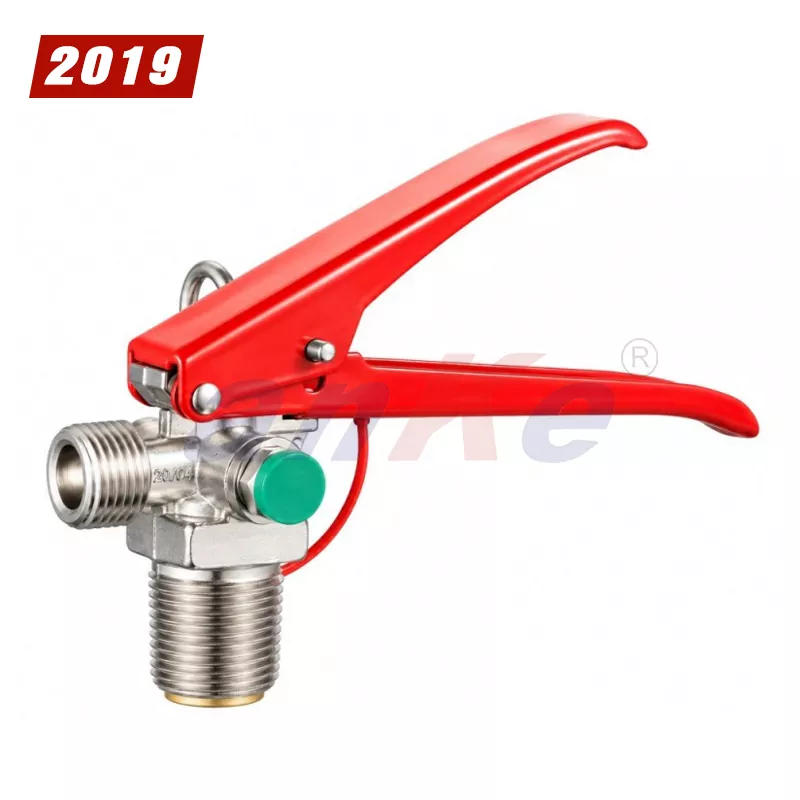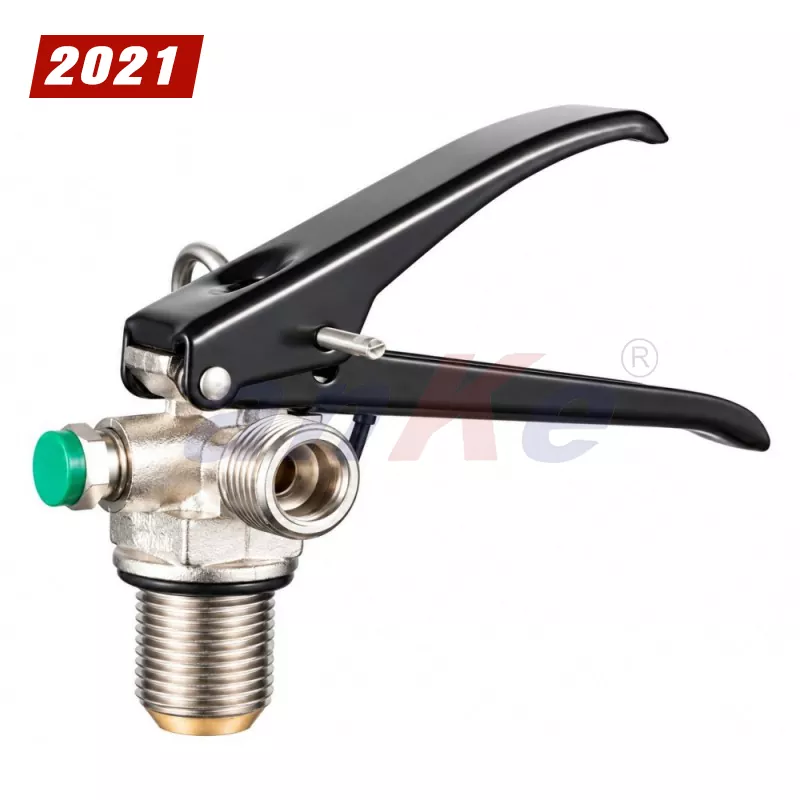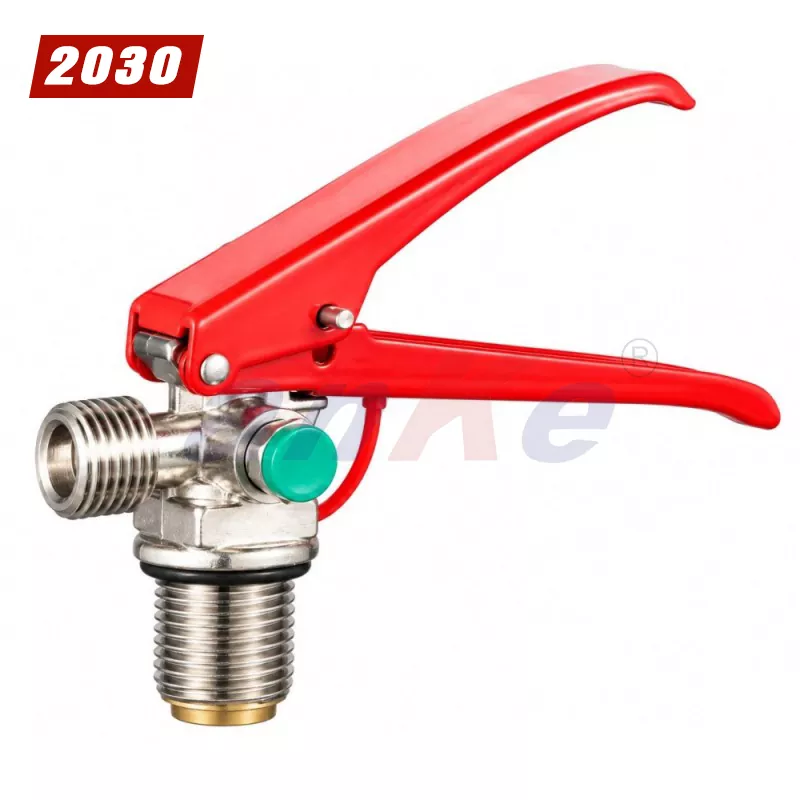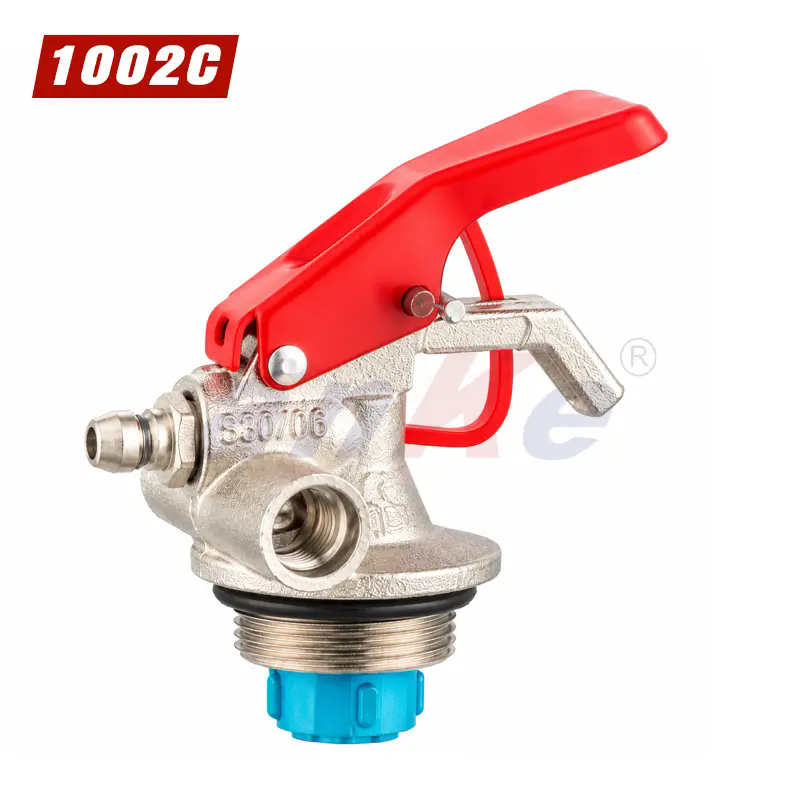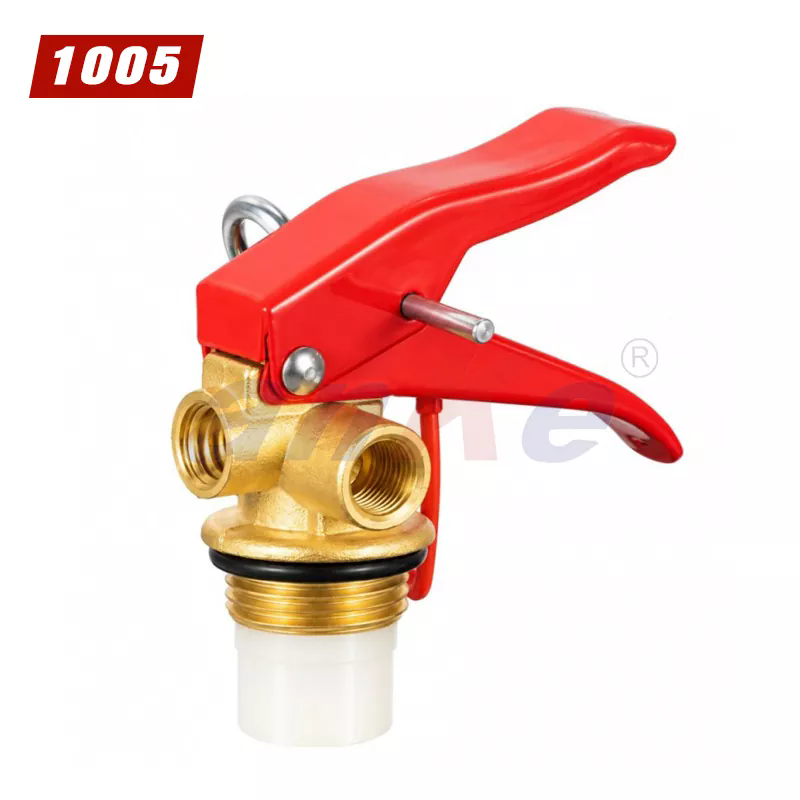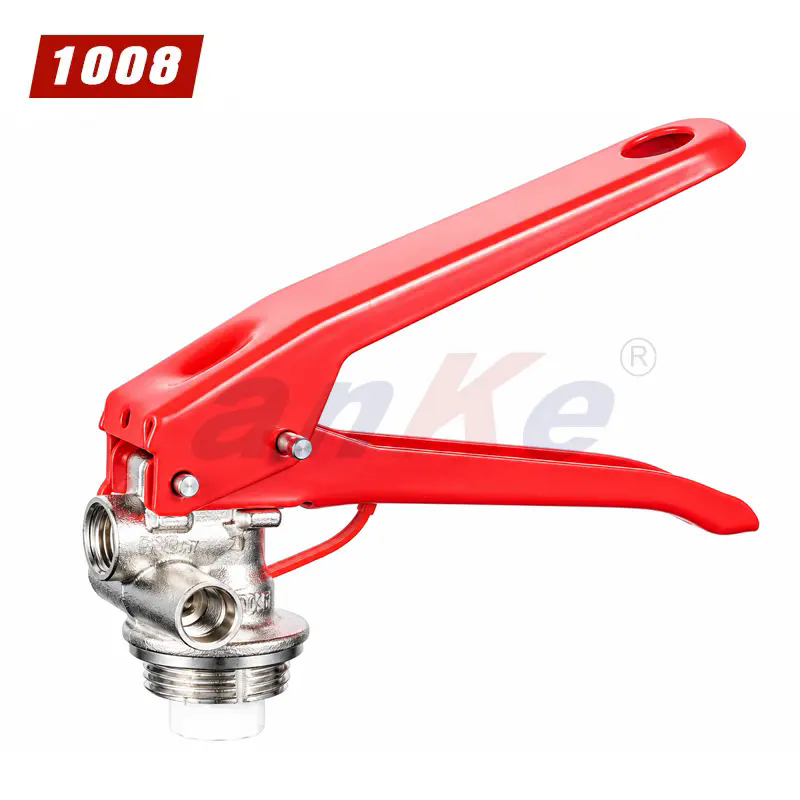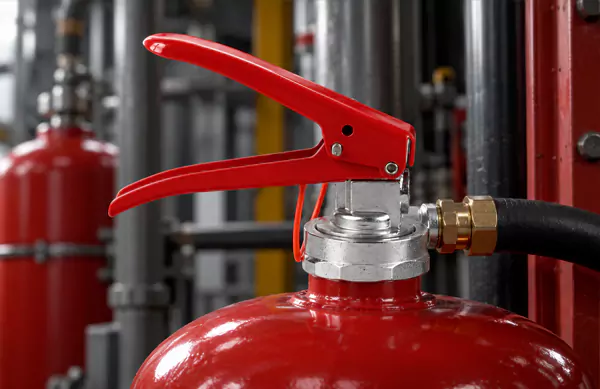
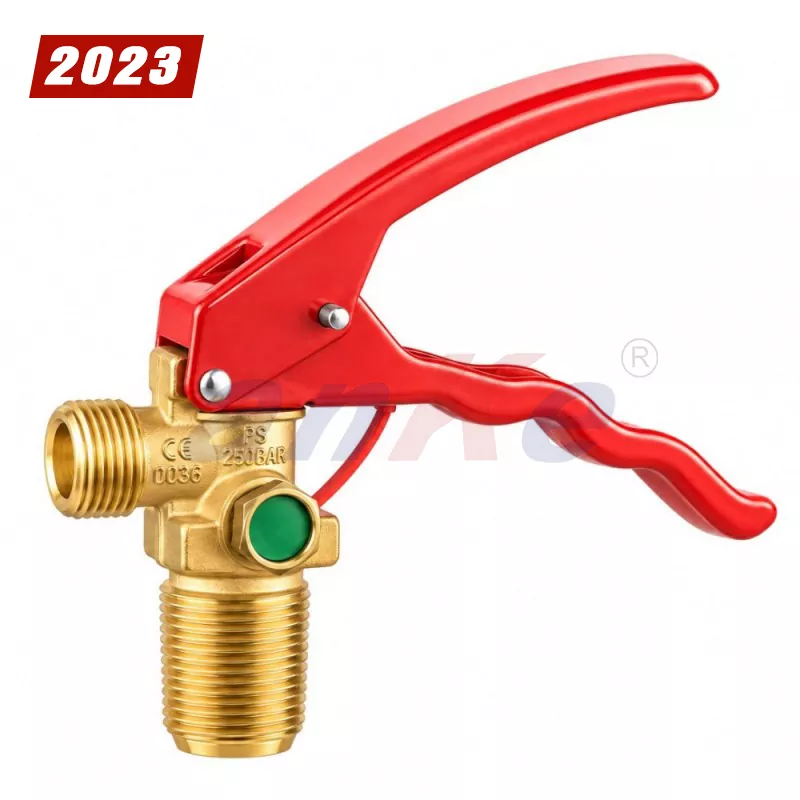
安科CO2阀门是一款杠杆式气缸盖阀门,专为2-5公斤CO2灭火器而设计。它作为主要控制部件,将加压二氧化碳保留在钢瓶内,并在手动启动时释放灭火剂。
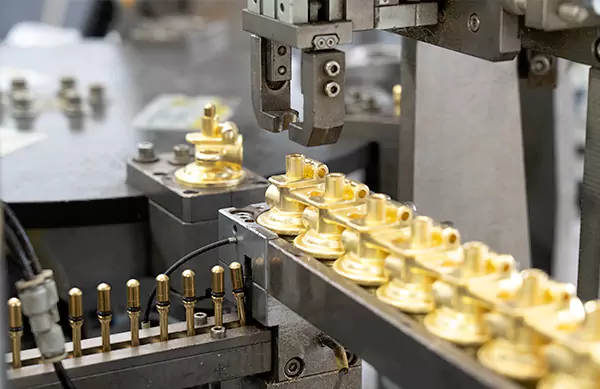
阀体采用优质黄铜(HPb59-1或同等材质)经过锻造、磨削、抛光、电镀等一系列生产工艺加工而成。这种制造路线确保了结构完整性、尺寸一致性以及对二氧化碳灭火器操作固有的机械应力和热循环的抵抗力。
2-5KG CO2 灭火器的 CO2 阀门配备了设定在 200 ± 15 bar 的爆破片安全装置,可作为泄压机构,防止钢瓶超压。入口螺纹为PZ27.8,与标准CO2灭火器瓶颈兼容。出口螺纹为W21.8-14,汲取管连接采用M10×1螺纹。
表面处理选项包括镀铬和镀镍,两者均用于增强耐腐蚀性和耐热性。操作杆的颜色和样式可以定制,以满足特定的客户或市场要求。该阀门主要销往欧洲市场和其他需要符合 EN 3 标准的国际市场。
| 范围 | 规格 |
| 阀门类型 | 杠杆式 CO2 气缸盖阀 |
| 机身材质 | 高品质黄铜 |
| 表面处理 | 镀铬或镀镍(根据客户要求) |
| 入口螺纹 | PZ27.8 |
| 出口螺纹 | W21.8-14 |
| 汲取管螺纹 | M10×1 |
| 安全装置 | 爆破片,200 ± 15 bar |
| 适用气缸 | 2–5 kg CO2 灭火器(约 2–5 L) |
| 阀门重量 | 484克 |
| 工作温度 | –30°C 至 +60°C(符合 EN 3-7 的 CO2 灭火器的典型值) |
| 定制化 | 手柄颜色/样式、电镀类型、螺纹配置和其他参数可根据要求提供 |
注:符合 EN 3-7 的 CO2 灭火器阀门的工作压力通常在 174-250 bar 范围内,具体取决于气瓶设计和测试条件。安全装置设置为 200 ± 15 bar 经过校准,可在气瓶破裂之前释放,同时保持高于正常工作压力。如果您的应用需要特定的工作压力或安全装置设置,请提供您的气缸规格以进行匹配。
来源参考:EN 3-7 规定了 –30°C 至 +60°C 的工作温度范围,以及 250 bar 的压力测试,2-5 kg CO2 灭火器的最大允许压力为 174 bar。
制造和质量控制
适用于 2-5KG CO2 灭火器本体的 CO2 阀门由优质黄铜制成,合金成分受控,可确保一致的加工性能、压力容纳能力和长期耐腐蚀性。与不锈钢相比,在此应用中选择黄铜是因为它具有可加工性、密封性能和成本效益。
阀体毛坯的锻造
螺纹、密封面、内部通道数控精密加工
研磨和抛光表面光洁度
电镀(铬或镍)以耐腐蚀和耐热
安全装置的组装和功能测试
每个生产批次均经过尺寸检验和功能测试。爆破片安全装置经过测试,确认启动压力在 200 ± 15 bar 范围内。进行泄漏测试是为了验证阀门与气缸接口以及出口连接处的密封完整性。
工厂引进了自动化阀门装配设备,提高了装配扭矩的一致性,并减少了安全装置安装和杠杆机构功能的可变性。
| 认证 | 范围 |
| CE | 符合适用的欧盟灭火设备指令 |
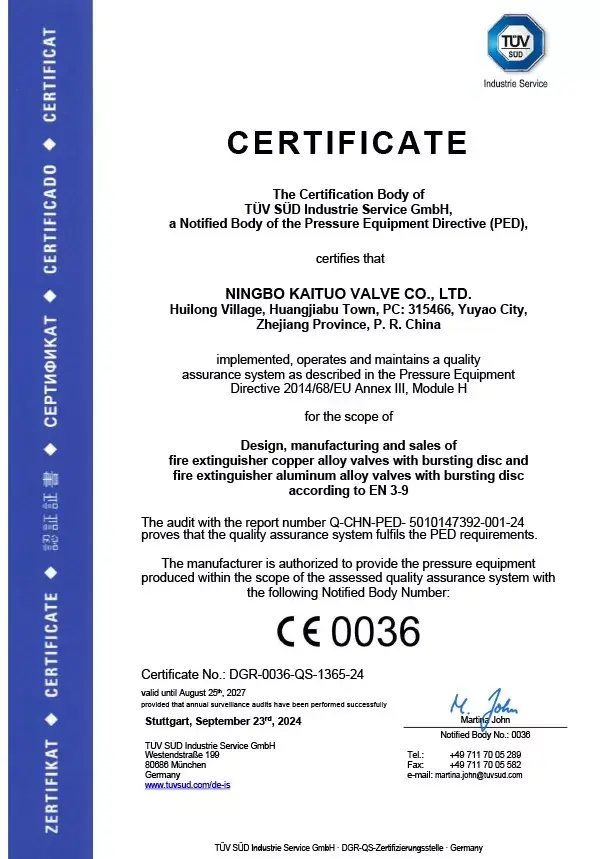
| 德国莱茵TÜV | 阀门性能第三方测试和认证 |
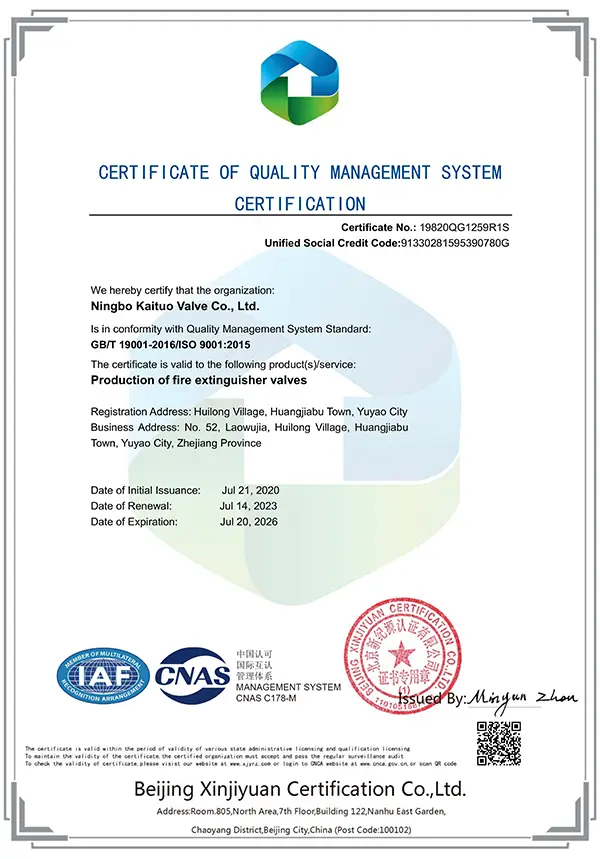
| ISO 9001 | 涵盖设计、生产、检验的质量管理体系认证 |
该阀门设计用于欧洲市场的 CO2 灭火器,其中市场要求符合 EN 3-7 标准。 200 ± 15 bar 爆破片设置符合此容量范围内 CO2 灭火器钢瓶的泄压要求。
该阀适用于以下环境中使用的2-5公斤CO2灭火器:
电气设备区域:服务器机房、数据中心、开关柜和变电站,首选二氧化碳,因为排放后不会留下残留物
工业场所:实验室、精密仪器室、需要清洁剂灭火的涂装生产线
船舶应用:通常指定使用二氧化碳系统的船舶的机舱和燃料储存区域
商业厨房:用于 B 类(易燃液体)火灾和带电电气设备火灾的 CO2 灭火器
该阀门与使用 PZ27.8 入口螺纹的标准 CO2 灭火器气缸颈兼容,并且通常配有用于排放液态 CO2 的汲取管。
安装和维护注意事项
用于2-5KG CO2灭火器的CO2阀通过使用PZ27.8螺纹拧入缸颈来安装。根据气缸设计,应使用适当的密封剂或 O 形圈来实现螺纹密封。汲取管通过 M10×1 螺纹连接,并拧紧至气缸制造商推荐的扭矩。出口连接 (W21.8-14) 用于排放软管或喇叭组件。
作为灭火器日常维护计划的一部分,应定期检查二氧化碳灭火器阀门。主要检查包括:
● 目视检查阀体是否有腐蚀或机械损坏
● 验证安全装置(爆破片)完好无损且畅通无阻
● 杠杆机构的功能检查,以确保平稳运行
● 气缸-阀门接口处的泄漏检查
如果爆破片已被激活或有腐蚀或变形迹象,则应更换。建议由合格的维修技术人员进行年度维护,以确保持续符合当地消防安全法规。
A1:该阀门设计用于 2-5 kg CO2 灭火器(约 2-5 L 钢瓶容积)。阀门组件重 484 克。
A2: 标准最小起订量是 500 件。如果阀门与其他灭火器配件一起订购,最小起订量可以根据组合和订单总价值进行协商。
A3: 该阀门拥有 CE、TÜV 和 ISO 9001 认证。爆破片安全装置设置为 200 ± 15 bar,符合此容量范围内 CO2 灭火器的泄压要求。
A4: 作为灭火器阀门的制造商,安科提供ODM和OEM服务。可定制的参数包括:
● 表面处理:镀铬或镀镍
● 手柄颜色和款式
● 螺纹配置(指定范围内)
● 安全装置设置(在适用标准范围内)
● 汲取管长度及连接方式
可提供样品进行评估。客户提供的技术图纸或现有样品可以用于定制开发。
A5: 报价以 EXW 或 FOB 为基础提供。对于初始订单,收到 30% 定金后即可开始生产,其余 70% 余额在发货前支付。对于建立的长期合作伙伴关系,可以提供延长的付款条件和基于数量的折扣。
地址
工厂:中国浙江省余姚市黄家埠镇回龙村
分公司:中国浙江省宁波市鄞州区泰安中路158号恒业大厦509
电子邮件