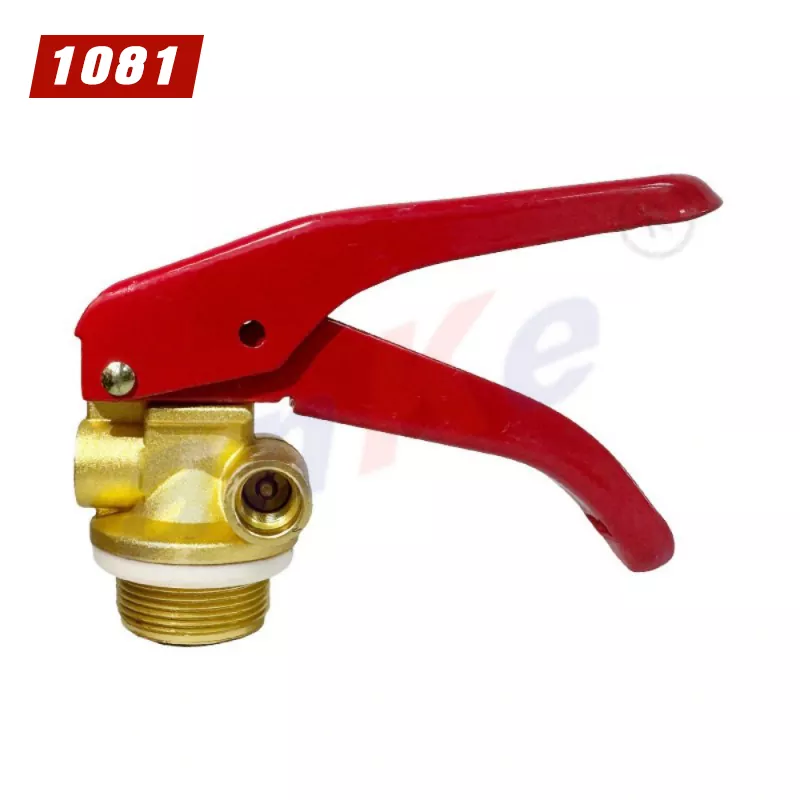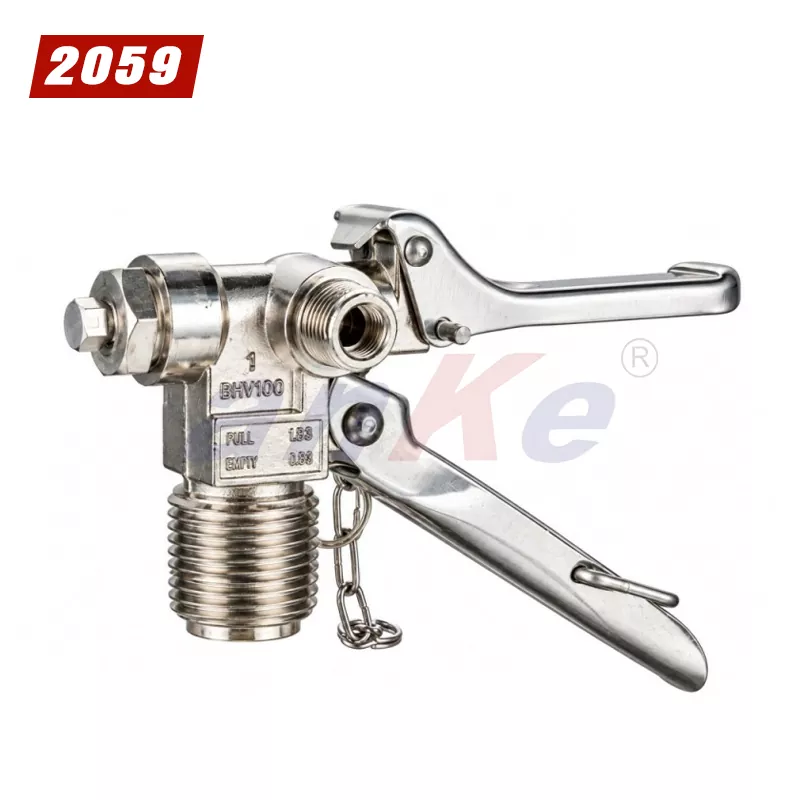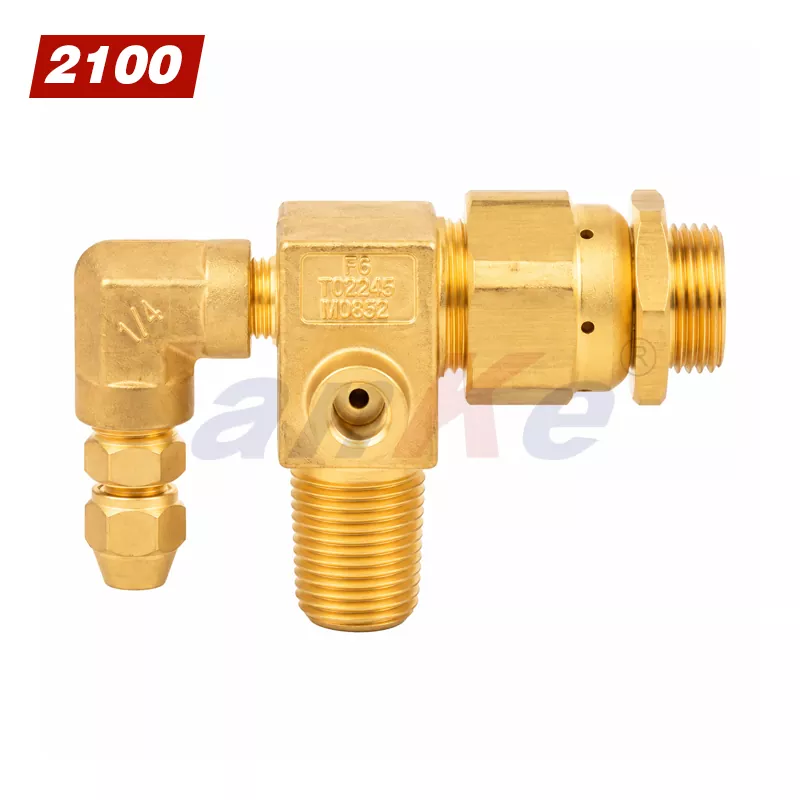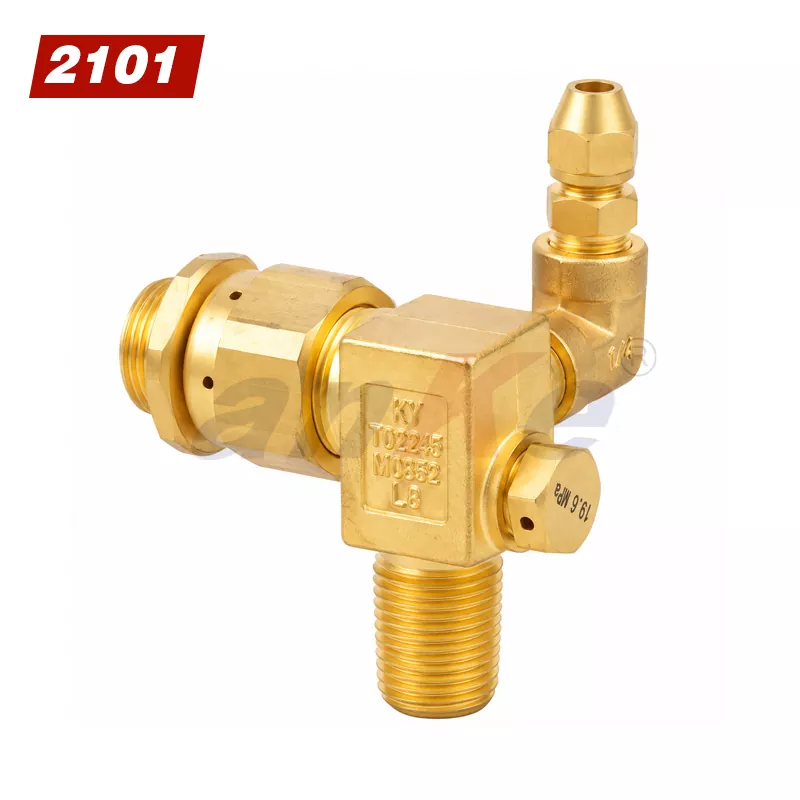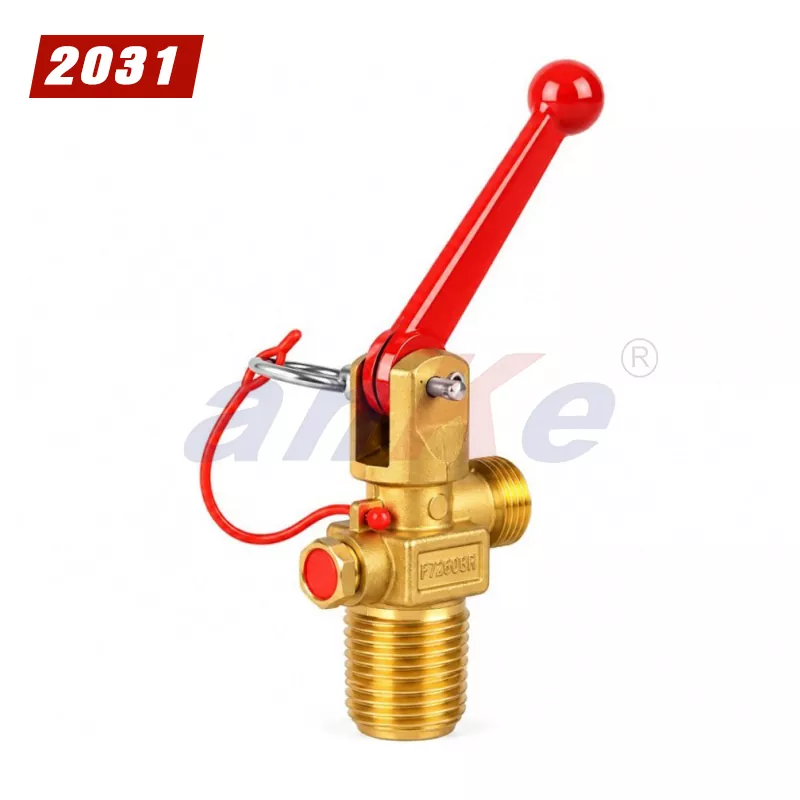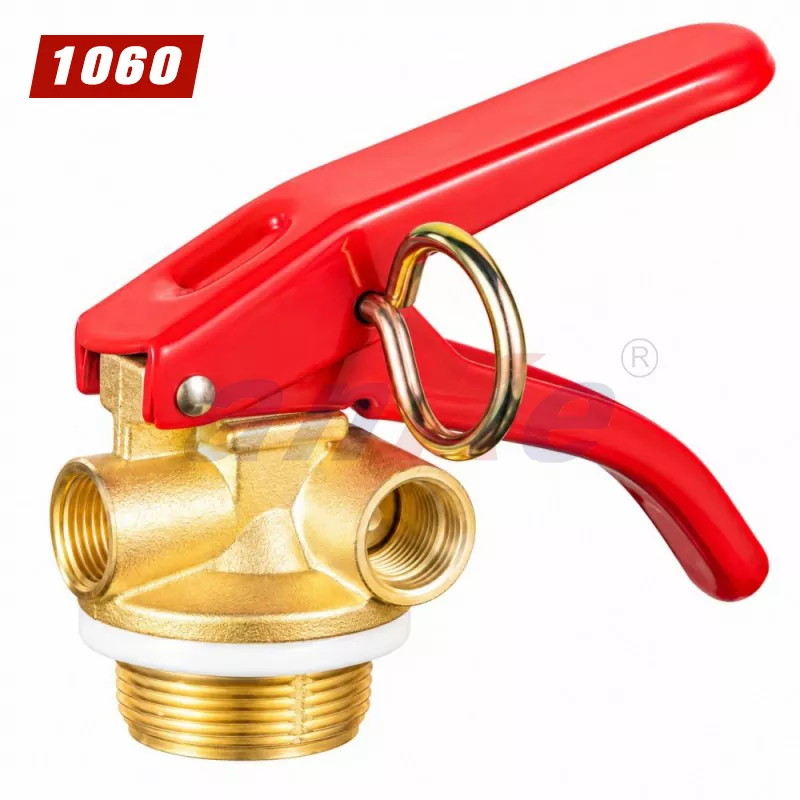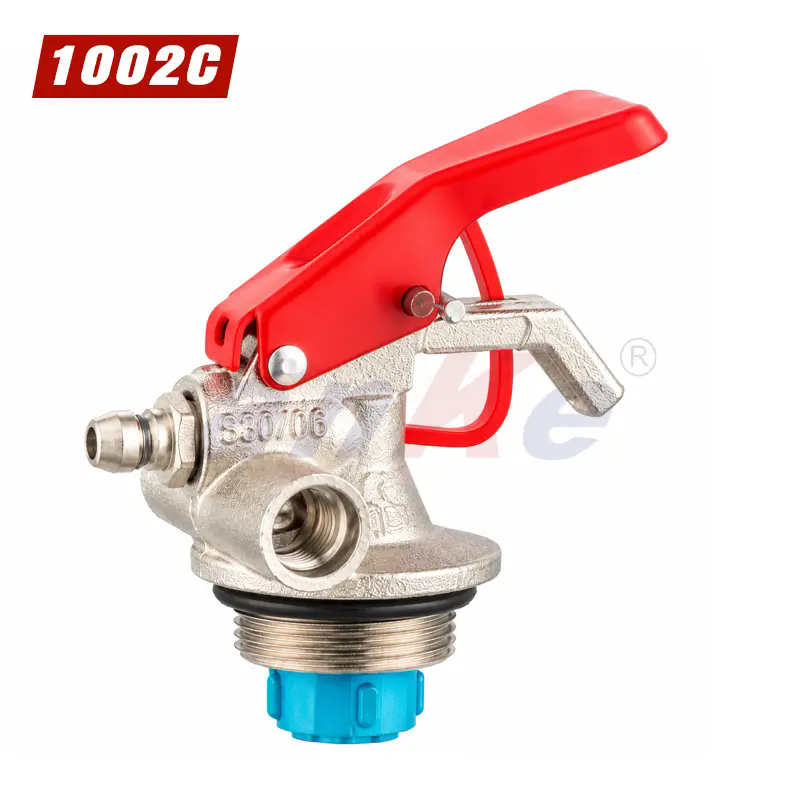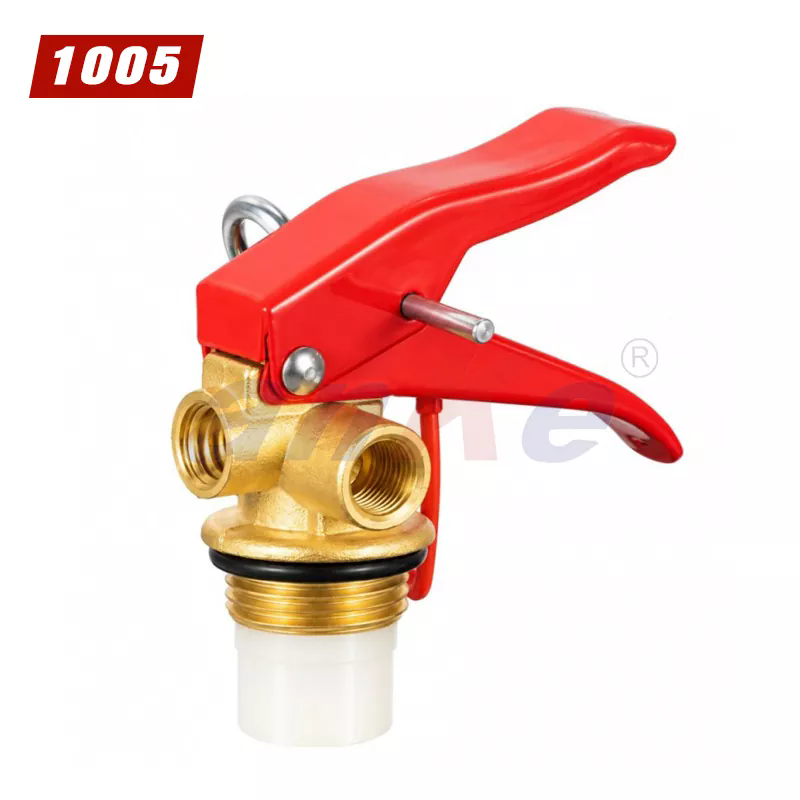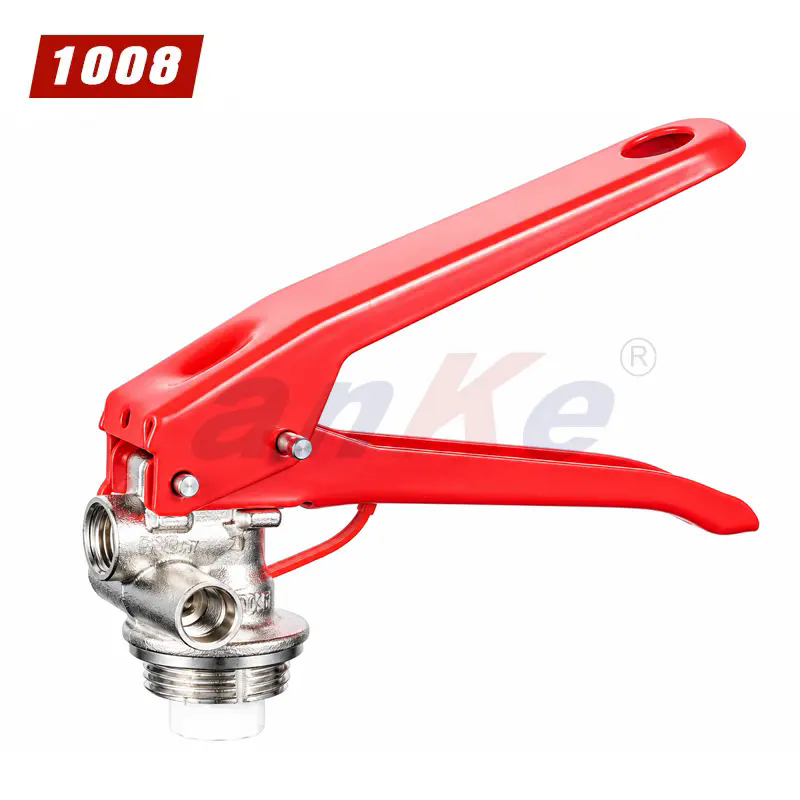
干粉灭火器是一种压力容器,顶部有阀门,出口有软管,安全机制必须在存放多年后才能工作。阀门是连接容器、软管、仪表和操作杆的部件。如果其中任何一个连接错误,灭火器可能会泄漏、无法放电或在真实事件中无法保持压力。对于组装灭火器的制造商来说,阀门连接细节不是采购手续。它们是尺寸和密封要求,决定成品装置是否通过压力测试和排放测试。
本指南是为采购和质量团队编写的干粉灭火阀。它确定了阀门投入生产之前必须验证的连接细节:气缸螺纹、密封接口、软管和喷嘴连接、仪表端口、扭矩规格和批次文件。每个部分都解释了要检查的内容、检查的重要性以及阀门供应商应提供哪些证据。内容围绕制造商应遵循的验证顺序进行组织,其中包括可靠的供应商应提供的产品参数和测试记录。我们的宁波凯拓阀门有限公司工厂生产用于灭火器组装的干粉灭火器阀门,以下指南反映了我们在装运前执行的连接检查。
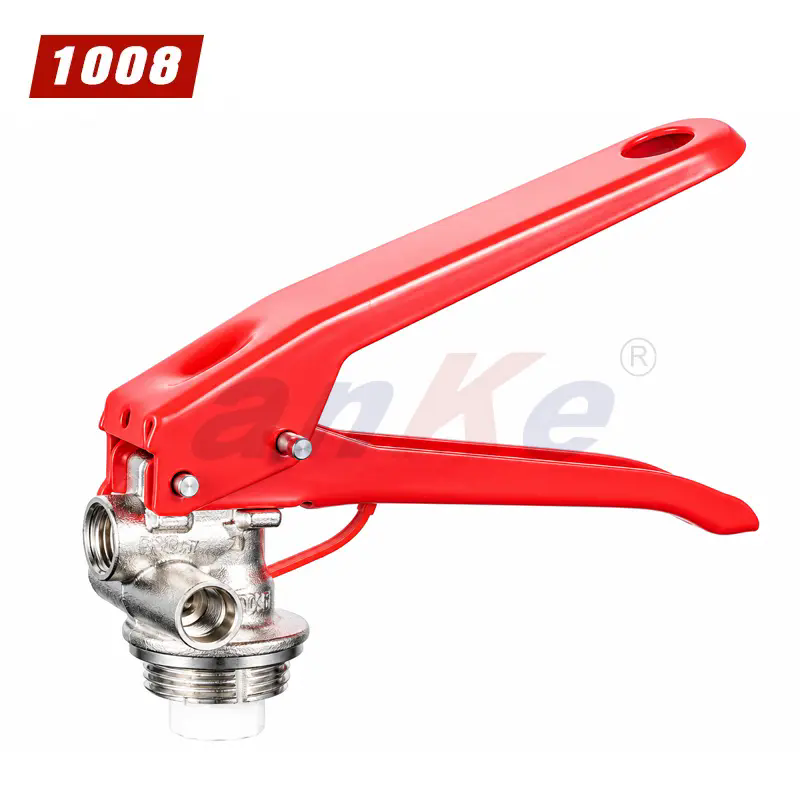
第一个要验证的连接是将阀门连接到灭火器钢瓶的螺纹。该螺纹是主要的结构和密封接口,它必须与缸颈精确匹配。验证从螺纹标准开始。干粉灭火器阀门通常使用公制螺纹,例如 M30x1.5、M24x1.5,或英制螺纹,例如 G1/2,具体取决于区域标准和气缸设计。螺纹形式、螺距和公差等级必须根据气缸图纸进行确认,而不是根据通用目录值进行确认。标称直径正确但螺距错误的阀门将开始啮合,然后卡住,而公差等级错误的阀门可能会感觉松动,或者即使完全拧紧也可能无法密封。
下表列出了每个阀门批次应测量和记录的连接参数。
| 范围 | 要验证什么 | 典型规格 | 验证方法 |
| 螺纹标准 | 公制或英制,螺纹形式 | M30x1.5、M24x1.5、G1/2 或按气缸图纸 | 螺纹量规与图纸比较 |
| 螺距 | 螺纹间距离 | 1.5 毫米、1.0 毫米或符合标准 | 螺距规和光学测量 |
| 公差等级 | 阀门与气缸之间的配合 | 6g/6H 或每张图纸 | 通/止螺纹量规 |
| 螺纹长度 | 接合深度 | 每缸颈部深度 | 深度计及装配试验 |
| 螺纹面 | 毛刺、损伤、涂层 | 干净、无毛刺、符合规格的涂层 | 目视检查和线感 |
| 同心度 | 螺纹轴至阀体轴 | 0.05毫米TIR以内 | 心轴上的千分表 |
同心度检查经常被忽视,但它对于密封界面很重要。如果螺纹轴线与阀体轴线不对齐,则阀门将以微小角度安装在气缸上。该角度可能很小,但会在密封垫圈上产生不均匀的压缩,并可能导致气缸颈部泄漏。我们的工厂位于宁波凯拓阀门有限公司在阀门包装前,我们会检查每批样品的螺纹同心度,并将测量记录与批次文件一起保留。
对于制造商来说,螺纹验证应该在进货时进行,而不仅仅是在阀门供应商的工厂进行。在供应商处正确的线可能会在运输过程中损坏或与仓库中的另一批线混合。接收检验应包括螺纹量规检查、螺纹长度检查以及在样品圆筒上的试装。试装是最直接的检查,因为它可以揭示阀门是否顺利接合以及它是否没有间隙地紧靠气缸颈部。如果试装显示有间隙或紧密点,则应隔离该批次,并在阀门用于生产之前联系供应商。
密封界面是阀门与筒颈接触的表面,它是决定灭火器在使用寿命期间是否保压的连接。密封件通常是垫圈、O 形圈或成型垫圈,被压缩在阀体和缸颈之间。密封性取决于三个因素:阀座面的平面度、气缸颈部的表面光洁度以及拧紧阀时螺纹产生的压缩力。如果阀座面不平坦,垫圈将无法均匀压缩,并会形成泄漏路径。如果气缸颈部粗糙或损坏,垫圈将无法密封。如果螺纹没有产生足够的压缩力,垫圈将不会被压缩到足以密封。
下面的故障链描述了一个小的密封缺陷如何变成现场故障。
因此,应在三个层面上验证密封界面。第一级是阀座面的尺寸检查:平面度、表面粗糙度和无毛刺。第二级是垫圈或 O 形圈检查:材料、硬度、厚度和压缩形变。第三级是装配试验:将阀门拧紧到样品瓶上,并对装配进行压力测试。下表总结了密封接口检查。
| 查看 | 要验证什么 | 验收标准 |
| 座面平面度 | 无凹凸或倾斜 | 面部0.05毫米以内 |
| 表面粗糙度 | 密封面的光洁度 | Ra 1.6 µm 或更好 |
| 毛刺和损坏 | 无毛刺、缺口或划痕 | 3 倍放大倍数进行目视检查 |
| 垫圈材质 | 材质及硬度 | 根据图纸,指定 NBR 或 EPDM |
| 垫圈厚度 | 压缩余量 | 根据图纸,在公差范围内 |
| 装配泄漏测试 | 拧紧后保压 | 在规定的试验压力下无泄漏 |
我们的宁波凯拓阀门有限公司工厂对每一批干粉灭火阀的密封面和垫圈进行检查,并抽样进行装配泄漏试验。测试结果被记录并保留。对于制造商来说,密封接口是最直接影响保压测试的连接。如果阀门通过尺寸检查但未通过组装泄漏测试,则原因几乎总是阀座面或垫圈,并且应在继续组装之前检查批次。
软管和喷嘴的连接是阀门的出口侧,它决定灭火器是否能够以所需的速率输送粉末。连接包括阀门出口螺纹、软管接头、软管本身和喷嘴。验证应涵盖螺纹匹配、软管接头安全性、软管压力等级和喷嘴孔尺寸。螺纹匹配是第一个检查:阀门出口螺纹必须与软管接头螺纹匹配,并且接头必须完全接合,没有螺纹错扣。软管接头的安全性是第二项检查:接头必须压接或夹紧到软管上,以免在压力下脱落。软管压力等级是第三项检查:软管必须符合灭火器的工作压力和测试压力。喷嘴孔口尺寸是第四项检查:孔口必须符合灭火器类别规定的排放速率。
下表列出了应验证的软管和喷嘴连接参数。
| 范围 | 要验证什么 | 典型规格 |
| 出口螺纹 | 螺纹标准及尺寸 | M16x1.5、G1/2 或根据图纸 |
| 联轴器啮合 | 全螺纹啮合,无错牙 | 用手拧紧并指定圈数 |
| 软管压力等级 | 工作压力和爆破压力 | 高于灭火器测试压力 |
| 联轴器脱扣 | 软管接头的安全性 | 在指定拉力下不移动 |
| 喷嘴孔口 | 直径和排出量 | 根据灭火器类别和标准 |
| 软管灵活性 | 弯曲半径和抗扭结性 | 根据申请要求 |
软管和喷嘴连接通常作为灭火器喷射测试的一部分进行测试,但连接细节也应在进货时进行验证。未完全接合的软管接头可能会通过静压测试,但在排放过程中会分离,此时软管的流动和运动会施加额外的负载。喷嘴孔口太大会减少排放时间并可能缩小排放范围。喷嘴孔太小会增加喷射时间,并且可能无法输送足够的粉末来扑灭火灾。我们的宁波凯拓阀门有限公司工厂提供的干粉灭火阀的出口螺纹和接头与客户的软管规格相匹配,并且我们提供每批的螺纹和接头数据。
对于制造商来说,软管和喷嘴连接应通过拉力测试和流量测试进行验证。拉力测试证实联轴器在指定负载下不会分离。流量测试证实喷嘴孔口产生所需的排放率。应对每批样品进行这两项测试,并记录结果。如果阀门出口螺纹正确,但软管接头来自不同的供应商,则两者可能无法正确接合。制造商应确认阀门出口螺纹和软管接头螺纹采用相同的标准和相同的公差等级。
压力表端口和附件连接是阀门上较小的接口,但它们对于灭火器的可靠性同样重要。压力表端口固定压力表,并且必须与压力表杆密封而不泄漏。附件连接可包括安全销、防盗密封件、提手和安装支架。每个连接都有不同的功能和不同的验证方法。压力表端口是螺纹或推入式连接,必须检查螺纹匹配、密封完整性和压力表方向。必须检查安全销和防盗密封件是否合适且操作是否正确。必须检查手柄和支架的结构安全性。
下面的检查表涵盖了组装前应检查的仪表端口和附件连接。
仪表端口是组装后最常导致缓慢泄漏的连接。泄漏可能小到足以通过初始压力测试,但可能会在几个月内耗尽灭火器的水。因此,应检查每个阀门上的压力表端口密封件,并将压力表拧紧至规定扭矩。我们位于宁波凯拓阀门有限公司的工厂会检查每批干粉灭火阀的计量口螺纹和密封性,并随阀门文件提供计量口规格。目标是确保仪表连接与主缸连接一样可靠。
对于制造商来说,应在装配试验期间验证附件连接。应安装好量规,插入安全销,操作手柄。如果这些动作中的任何一个感觉紧、松或未对准,则应在灭火器填充之前检查阀门。通过压力测试但带有绑定安全销的阀门是在使用时可能失效的阀门。
扭矩和装配检查是防止现场故障的最终连接细节。必须将阀门拧紧到气缸上并达到规定的扭矩。如果扭矩太低,密封垫圈压缩不够,灭火器就会泄漏。如果扭矩太大,阀体或缸颈可能会损坏,并且螺纹可能会承受过大的应力。软管接头还必须紧固至指定扭矩,并且仪表必须紧固至其自身规格。下表列出了装配程序中应包括的扭矩和装配检查。
| 查看 | 规格 | 验证方法 |
| 气门至气缸扭矩 | 根据阀门和气缸规格 | 校准扭矩扳手 |
| 软管接头扭矩 | 根据联轴器规格 | 校准扭矩扳手 |
| 表扭矩 | 按规格规格 | 校准扭矩扳手 |
| 螺纹啮合 | 全员投入,无间隙 | 视觉和感觉检查 |
| 安全销操作 | 自由行动,无束缚 | 手动操作 |
| 杠杆操作 | 行程平稳,返回位置 | 手动操作 |
扭矩检查应使用校准扳手进行,并且应按照质量体系规定的时间间隔对扳手进行校准。即使操作员认为扭矩是正确的,未校准的扭矩扳手也可能导致接头拧得过紧或拧得不够。组装程序还应包括首件检查,即在组装该批次的其余产品之前,检查该批次的第一个灭火器的螺纹啮合、扭矩和密封性。
我们的宁波凯拓阀门有限公司工厂提供了我们的干粉灭火阀的推荐扭矩值,并且我们在设计允许的情况下在阀体上标记了扭矩规格。我们还在产品手册中提供了螺纹啮合深度和装配顺序。对于制造商来说,扭矩和装配检查应该是工作指导的一部分,而不是对操作员的口头指导。使用校准扭矩扳手的书面说明是防止装配错误导致现场故障的最简单方法。
批次文件是连接细节已被验证的证据。制造商不应接受没有文件包的阀门发货,因为无法仅从阀门验证连接细节。包装内应包括材料证明、尺寸检验报告、螺纹量规报告、泄漏测试报告、装配扭矩记录。下表列出了文档及其涵盖的连接详细信息。
| 文档 | 涵盖连接细节 | 要验证什么 |
| 材质证书 | 阀体及内部材料 | 等级和可追溯性 |
| 尺寸检验报告 | 螺纹尺寸、座面、出口 | 测量值与公差 |
| 螺纹量规报告 | 圆柱螺纹和出口螺纹 | 每批合格/不合格结果 |
| 泄漏测试报告 | 密封接口和仪表口 | 测试压力、持续时间、结果 |
| 装配扭矩记录 | 阀门、软管、仪表扭矩 | 扭矩值和扳手校准 |
| 批次追溯记录 | 所有连接详细信息 | 批号、日期、检验员 |
应在进货时对文件进行审查,任何缺失或不完整的文件均应视为不合格。提供合格证书但没有测量数据的供应商是在没有证据的情况下断言连接细节正确的供应商。提供测量数据和测试记录的供应商就是控制连接细节的供应商。我们的宁波凯拓阀门有限公司工厂为每批干粉灭火阀发货提供文件包,并保留记录以供追溯。
对于制造商来说,批次文件应链接到接收检验记录。收货检查应确认螺纹量规结果、泄漏测试结果和扭矩记录与纸箱上的批号相符。如果文件无法链接到批次,则验证不完整。因此,文档包不是文书工作。它是将阀门与灭火器以及灭火器与用户连接起来的证据链。
问题 1:干粉灭火器阀门中需要验证的最关键的连接细节是什么?
答:筒体螺纹和密封接口是最关键的细节,因为它们决定了灭火器是否保压。螺纹的标准、螺距和公差等级必须与缸颈匹配,密封面必须平整且无毛刺。螺纹不匹配可能导致泄漏或气缸颈损坏,密封面缺陷可能导致缓慢泄漏,通过初始压力测试但在现场失败。
问题2:装配前如何验证气门与气缸的螺纹?
答:使用符合气缸螺纹标准的通/止螺纹量规,在样品气缸上进行试装。量规确认螺纹尺寸,试装确认阀门接合顺畅并无间隙地紧靠气缸颈部。记录每批的结果,并隔离试装失败的任何批次。
问题3:为什么表口组装后会出现缓慢泄漏的情况?
答:压力表端口有一个小密封件,该密封件可能会丢失、损坏或由错误的材料制成。如果密封不正确,灭火器可能会在数周或数月内缓慢失去压力。应检查每个阀门的压力表端口,验证密封性,并将压力表拧紧至规定扭矩。由于压力损失是逐渐发生的,因此经常会漏掉压力表端口处的缓慢泄漏。
问题4:阀门与气缸的连接应使用多大的扭矩?
答:扭矩应取自阀门和气缸规格,而不是通用表。正确的扭矩取决于螺纹尺寸、密封垫圈材料和气缸颈材料。使用校准的扭矩扳手并记录该值。拧得过紧可能会损坏阀门或气缸颈部,拧得过紧可能会使密封垫圈不受压缩。
问题 5:阀门批次应附带哪些文件来验证连接细节?
答:批次应包括材质证明、尺寸检验报告、螺纹量规报告、泄漏测试报告、装配扭矩记录、批次追溯记录。这些文档将测量的连接详细信息连接到特定批次。没有测量数据的合格证书不足以证明连接细节已得到验证。
干粉灭火阀的连接细节包括气缸螺纹、密封接口、软管和喷嘴连接、仪表端口、附件连接和扭矩值。每个细节都必须使用正确的仪表、正确的测试和正确的文档进行验证。通过目视检查但未通过螺纹量规或泄漏测试的阀门是会导致现场故障的阀门。对于制造商来说,验证应在进货和组装过程中进行,并且在阀门投入生产之前应审查批次文件。我们的宁波凯拓阀门有限公司工厂生产干粉灭火器阀门,其连接尺寸、密封性能和制造商需要验证的文件。如果您正在采购用于灭火器组装的阀门,请联系我们的团队讨论适用于您的生产线的气缸螺纹和连接规格。
立即联系宁波凯拓阀门有限公司讨论您的干粉灭火器阀门要求,并索取您生产线的连接规格和批次文件。
-